

Введение: основная ценность и логика выбора систем титановых анодных покрытий
В области современной промышленной электрохимии титановые аноды стали незаменимыми основными компонентами во многих критических процессах благодаря своим превосходным характеристикам. Их базовая структура состоит из металлической титановой подложки, покрытой одним или несколькими слоями активных веществ со специфическими электрокаталитическими свойствами, образующими уникальную систему покрытия. Эта конструкция гениально сочетает в себе высокую механическую прочность и хорошую коррозионную стойкость титановой подложки с превосходной электрокаталитической активностью материала покрытия, что позволяет титановому аноду стабильно и эффективно работать в различных жестких электрохимических средах.
Различные системы покрытий, такие как Ru-Ir, Ir-Ta и Pt, демонстрируют существенные различия в составе, микроструктуре и макроскопических свойствах. Эти различия напрямую определяют их применимость в различных промышленных сценариях. Например, покрытия Ru-Ir демонстрируют чрезвычайно низкий перенапряжение в реакциях выделения хлора и могут эффективно катализировать окисление ионов хлорида с образованием газообразного хлора, поэтому широко используются в областях, требующих крупномасштабного производства хлора, таких как хлор-щелочная промышленность и дезинфекция воды. Покрытия Ir-Ta, с другой стороны, демонстрируют превосходную стабильность в условиях сильной кислоты, высокой температуры и реакций выделения кислорода и часто используются в процессах гальваники и электрохимической обработки с высокими требованиями к стабильности анода, таких как электролитическое производство медной фольги и анодирование алюминиевой фольги. Хотя платиновые покрытия относительно высоки по стоимости, они обладают чрезвычайно высокой электрокаталитической активностью и химической стабильностью, играя ключевую роль в высокотехнологичных приложениях со строгими требованиями к характеристикам электродов и низкой стоимости чувствительности, таких как топливные элементы с протонообменной мембраной (PEMFC) и высокотехнологичные-электронные гальванические покрытия.

Столкнувшись с таким разнообразием систем покрытий, выбор наиболее подходящего титанового анодного покрытия для конкретного промышленного применения стал решающим вопросом для многих инженеров и лиц, принимающих решения на предприятии-. Это не только предполагает глубокое понимание технических характеристик различных систем покрытий, но также требует всестороннего рассмотрения конкретных условий эксплуатации в сценариях применения, таких как влияние состава электролита, температуры, плотности тока, рабочего напряжения и других факторов на производительность и срок службы анода. В то же время разные группы клиентов имеют значительные различия в своих потребностях в системах титановых анодных покрытий из-за различий в их отраслях, сценариях применения и областях деятельности.
Целью этой статьи является систематический анализ технических характеристик, применимых сценариев и стратегий выбора распространенных систем покрытий, таких как Ru-Ir, Ir-Ta и Pt, в ответ на типичные потребности шести вышеупомянутых групп клиентов. Путем глубокого -анализа характеристик различных систем покрытия в различных условиях эксплуатации и объединения практических случаев применения он предоставляет научные и практические предложения по выбору для каждой группы клиентов, помогая пользователям принимать более обоснованные и разумные решения при возникновении сложных потребностей промышленного применения, тем самым полностью раскрывая преимущества систем титановых анодных покрытий и повышая эффективность, качество и устойчивость промышленного производства.
I. Системы основного покрытия: характеристики и химические основы
Выбор системы покрытия, по сути, является поиском оптимального баланса между активностью, стабильностью и стоимостью, исходя из каталитических требований целевой электрохимической реакции (например, выделения кислорода или хлора) и коррозионной активности электролита.
| Система покрытия | Основные оксиды | Типичное атомное соотношение | Первичная электрохимическая реакция | Ключевые характеристики | Оптимальная среда применения |
|---|---|---|---|---|---|
| Серия Ru-Ir (выделяющийся хлор-) | РуО₂, IrO₂ | Ру:Ир=3:7 до 7:3 | Реакция выделения хлора (CER) | Очень низкий потенциал выделения хлора (<1.13V), high catalytic activity, relatively manageable cost. | Хлоридные-ионные среды (рассол, морская вода, HCl) |
| Серия Ir-Ta (кислородная-развивающаяся) | IrO₂, Та₂O₅ | Ир:Та=7:3 до 3:7 | Реакция выделения кислорода (OER) | Отличная стабильность OER в кислой среде; покрытие прочное и долговечное. | Кислые, сильно окислительные среды (серная кислота, азотная кислота, электролиз ПЭМ) |
| Платиновое (Pt) покрытие | Pt (металлическое состояние) | -- | ОЕР/ССВ (универсальный) | Лучшая проводимость, низкое перенапряжение, но покрытие из чистой платины может легко разрушаться под действием интенсивного выделения кислорода. | Низко-прецизионная гальваника, исследования, специфический-электрохимический синтез высокой ценности |
| Многокомпонентные-композитные покрытия | Ру-Ir-Ta, Ru-Ir-Pt-Ti и т. д. | Настраивается по мере необходимости | OER/CER (расширенный) | Балансирует свойства за счет легирования элементов.Та увеличивает продолжительность жизни, Pt подавляет побочные реакции. | Тяжелые условия эксплуатации (высокая температура, высокая плотность тока, сложные среды) |
Научная природа разрушения покрытия:Выход из строя всех покрытий происходит либо из-за электрохимического растворения активных компонентов, либо из-за образования не-активных оксидов (таких как TiO₂), что приводит к «пассивации». Следовательно, выбор совместимого покрытия означает выбор пути с наименьшей интенсивностью отказов.
II. Инженеры по коррозионной/катодной защите (персона А): адаптация к окружающей среде и решения по долгосрочной-защите
(I) Сравнение типичных систем покрытия и адаптации к окружающей среде
1. Ру-ИК-покрытие: экономически-эффективный выбор для грунта и бетона.

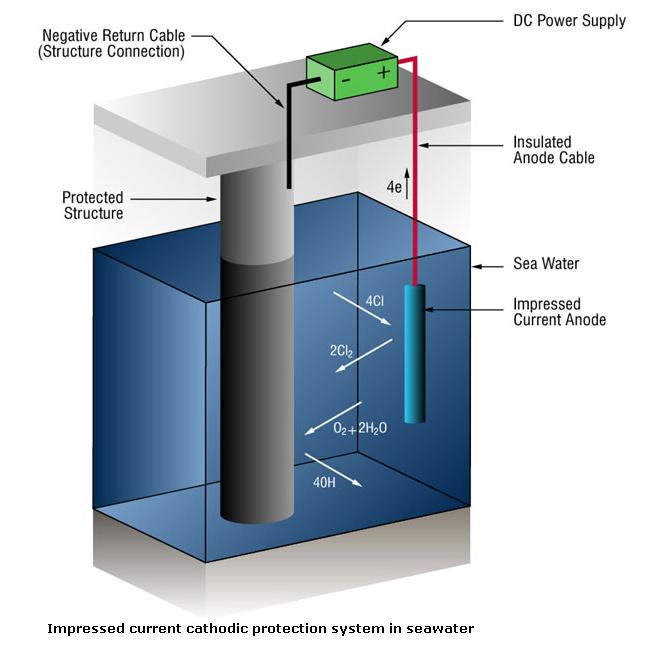
Ру-Покрытие Ru-Ir — это широко используемая система покрытия в системах катодной защиты подземных трубопроводов и бетонных конструкций. В его состав в основном входят оксиды рутения (Ru) и иридия (Ir), а титан является субстратом для переноса этих активных веществ. На микроуровне покрытие Ru-Ir имеет уникальную кристаллическую структуру и распределение элементов, что обеспечивает ему превосходные характеристики в нейтральных и слабощелочных средах.
В грунте и бетоне покрытие Ru-Ir демонстрирует многочисленные преимущества. Во-первых, он имеет низкий перенапряжение выделения хлора, что может более эффективно катализировать окисление ионов хлорида с образованием газообразного хлора, обеспечивая тем самым достаточное количество электронов для катодной защиты и ингибирования коррозии металла. При катодной защите заглубленных трубопроводов почва обычно содержит определенное количество ионов хлора. Низкое перенапряжение выделения хлора, характерное для покрытия Ru-Ir, позволяет ему быстро реагировать, создавать эффективное электрическое поле катодной защиты и предотвращать коррозию металлов трубопровода.
Во-вторых, структура покрытия Ru-Ir может эффективно препятствовать пассивации титановой подложки. При длительном-использовании титановая подложка в определенных средах может образовывать пассивную пленку, что приводит к снижению характеристик анода. Однако покрытие Ru-Ir может поддерживать активность титановой подложки посредством собственных электрохимических реакций, гарантируя, что анод всегда будет в хорошем рабочем состоянии. Эта характеристика имеет решающее значение для обеспечения долгосрочной-стабильности системы катодной защиты.
С точки зрения практического применения, в средах с низким удельным сопротивлением почвы расчетную плотность тока титановых анодов с покрытием Ru-Ir необходимо выбирать в умеренном диапазоне, чтобы обеспечить стабильную работу анода и срок службы покрытия. В распространенных случаях применения, связанных с нефтегазовыми месторождениями Ближнего Востока, в системе катодной защиты нижней пластины резервуара-хранилища использовались титановые аноды с покрытием Ru-Ir. Перед использованием скорость коррозии нижней пластины резервуара для хранения была относительно высокой, что серьезно влияло на безопасность и срок службы резервуара для хранения. После применения анодов Ru-Ir скорость коррозии может быть значительно снижена, что может эффективно продлить срок службы резервуара для хранения и снизить затраты на техническое обслуживание и потенциальные угрозы безопасности. Это полностью доказывает эффективное защитное действие покрытия Ru-Ir на металлические конструкции в почвенных средах.
2. Ir-Ta-покрытие: «Элита коррозионной стойкости» для морской среды и среды с высоким-солевым содержанием.

Покрытие Ir-Ta в основном состоит из оксидов иридия (Ir) и тантала (Ta), а также титана в качестве подложки. Это покрытие отличается от покрытия Ru-Ir кристаллической структурой и элементным составом, что придает ему уникальную коррозионную стойкость в морских средах и средах с высоким-солевым содержанием.
В морской воде и средах с высокой концентрацией хлорид-ионов покрытие Ir-Ta демонстрирует превосходную стабильность. Скорость коррозии чрезвычайно низка, в основном из-за высокого потенциала выделения кислорода. При таком высоком потенциале реакции окисления на поверхности анода менее вероятны, что позволяет избежать окислительного разрушения анода. В действующих системах катодной защиты морских платформ высокая коррозионная активность морской воды и сложная электрохимическая среда выдвигают чрезвычайно высокие требования к анодам. Покрытие Ir-Ta способно сохранять стабильное рабочее состояние в таких средах, обеспечивая надежную катодную защиту стальных конструкций платформы.
Кроме того, высокая стабильность покрытия Ir-Ta также отражается в его способности противостоять различным агрессивным веществам в морской воде и средах с высоким-солевым содержанием. Например, такие компоненты, как ионы сульфата и магния в морской воде, могут при определенных условиях разъедать анод, но покрытие Ir-Ta может эффективно противостоять этой коррозии и обеспечивать долгосрочную-работу анода.
При проектировании и использовании титановых анодов с покрытием Ir-Ta следует обращать внимание на некоторые ключевые параметры. Расстояние между анодами должно быть достаточным, чтобы обеспечить равномерное распределение тока и избежать неравномерной работы анода, вызванной чрезмерным или недостаточным местным током. Толщина покрытия должна соответствовать определенным стандартам, что также является важным фактором для обеспечения долгосрочной-стабильности анода. Более толстое покрытие может обеспечить лучшую защиту и уменьшить эрозию титановой подложки электролитом. В практическом применении долгосрочный-мониторинг показал, что титановые аноды с покрытием Ir-Ta, разработанные в соответствии с разумными параметрами, могут гарантировать, что долгосрочные-колебания потенциала находятся в стабильном диапазоне, обеспечивая стабильный выходной потенциал для системы катодной защиты и обеспечивая безопасность металлических конструкций. Например, для катодной защиты фундаментных конструкций некоторых европейских морских ветряных электростанций были использованы титановые аноды с покрытием Ir-Ta. После многих лет мониторинга работы характеристики анода стабильны, а потенциальные колебания всегда находятся в пределах допустимого диапазона, что может эффективно защитить фундаментные конструкции ветряных электростанций от коррозии в морской воде.
(II) Методы разработки и проверки ключевых технических параметров
Помимо выбора подходящей системы покрытия, инженерам по антикоррозионной/катодной защите также необходимо провести научный расчет ключевых технических параметров (таких как срок службы, плотность тока, толщина покрытия) титановых анодов и строгую проверку долгосрочных-работ, чтобы гарантировать, что аноды могут соответствовать фактическим инженерным потребностям. Далее основное внимание будет уделено модели расчета срока службы и методам проверки долгосрочной-эффективности.
1. Модель расчета срока службы: Срок службы титановых анодов в основном определяется скоростью расхода активных компонентов покрытия. На основе закона электролиза Фарадея можно вывести модель расчета срока службы титановых анодов: Срок службы (лет)=(Общая масса активных веществ в покрытии × постоянная Фарадея) / (Плотность тока × Площадь поверхности анода × Коэффициент преобразования времени × Валентное состояние активных веществ). Среди них общая масса активных веществ в покрытии=Загрузка покрытия (г/㎡) × Площадь поверхности анода (㎡); Константа Фарадея – 96485Кл/моль; коэффициент преобразования времени составляет 365×24×3600 (преобразование секунд в годы); валентное состояние активных веществ (таких как Ru⁴+, Ir⁴+) обычно равно 4. Например, для титанового анода с покрытием Ru-Ir с нагрузкой покрытия 5 г/м2, площадью поверхности анода 1 м2 и рабочей плотностью тока 8 А/м2 расчетный срок службы составляет (5×1×96485)/(8×1×365×24×3600×4) ≈ 18 лет. Эта модель может обеспечить научную основу для выбора и проектирования титановых анодов в технике, но следует отметить, что на фактический срок службы будут влиять такие факторы, как однородность покрытия, состав электролита и колебание рабочего тока, поэтому при проектировании необходимо учитывать соответствующие запасы прочности (обычно в 1,2-1,5 раза превышающие расчетный срок службы).
2. Долгосрочный-метод проверки эффективности: Чтобы обеспечить долгосрочную-стабильность титановых анодов в реальных условиях эксплуатации, необходимо провести долгосрочную-проверку рабочих характеристик посредством ускоренных коррозионных испытаний и-испытаний в захоронение на месте. Ускоренное испытание на коррозию имитирует суровые условия эксплуатации (такие как высокая температура, высокая концентрация электролита, высокая плотность тока) в лаборатории и за короткое время оценивает закон ухудшения характеристик анода. Например, испытание на ускоренную коррозию в солевом тумане (в соответствии со стандартом ASTM B117) позволяет имитировать морскую среду с высоким содержанием соли и наблюдать изменения внешнего вида покрытия, потенциала и скорости коррозии анода через определенный период времени; испытание ускоренным электролизом позволяет моделировать долгосрочное-рабочее состояние анода при расчетной плотности тока и оценивать срок службы анода путем измерения скорости расхода активных компонентов в покрытии. Испытание на захоронение- на месте заключается в том, чтобы закопать титановый анод в фактическую среду эксплуатации (например, в почву или морскую воду на объекте), а также регулярно отслеживать и контролировать потенциал анода, выходной ток и целостность покрытия (например, каждые 6 месяцев, 1 год, 3 года). Испытание на-заглублении на месте может наиболее точно отразить эффективность анода в реальной среде. Как правило, требуется, чтобы потенциальная скорость разрушения анода после 3 лет эксплуатации на-площадке составляла менее 5 % в год, а покрытие не имело явных отслоений, трещин или коррозии, что можно считать отвечающим долгосрочным-требованиям к эксплуатационным характеристикам. Кроме того, в процессе проверки также необходимо определить состав электролита вокруг анода, чтобы избежать накопления вредных ионов (например, ионов фтора), которые могут ускорить коррозию титановой подложки.
|
Система покрытия |
Применимая среда |
Основные показатели эффективности |
Ключевые параметры конструкции |
Преимущества |
|
Ру-ИК-покрытие |
Нейтральная или слабощелочная почва, бетонная среда (удельное сопротивление почвы менее или равно 50 Ом·м) |
Повышенный потенциал выделения хлора Меньше или равно 0,15 В; скорость коррозии Меньше или равна 0,01 мм/год; диапазон потенциальных колебаний Меньше или равен 10 мВ |
Загрузка покрытия 5-12 г/м²; рабочая плотность тока 2-10А/㎡; толщина покрытия 10-15 мкм |
Высокая экономическая-эффективность; превосходная каталитическая активность по выделению хлора; может препятствовать пассивации титановой подложки; подходит для большинства сценариев катодной защиты почвы и бетона |
|
Инфракрасное-та покрытие |
Marine environment, high-salt environment (chloride ion concentration >30 000 стр/мин)
|
Потенциал выделения кислорода Больше или равен 1,6 В; скорость коррозии Меньше или равна 0,005 мм/год; диапазон потенциальных колебаний Меньше или равен 5 мВ |
Загрузка покрытия 8-15 г/м2; рабочая плотность тока 5-15А/㎡; толщина покрытия 15-20 мкм |
Чрезвычайно сильная коррозионная стойкость; высокая стабильность в среде с высоким-солевым содержанием; может противостоять воздействию волн и прикреплению морских организмов; длительный срок службы |
III. Инженеры-технологи по гальванике/печатным платам/медной фольге (персонаж Б): стратегии точного управления и оптимизации эффективности
(I) Основное влияние систем покрытия на качество покрытия
Для инженеров-технологов гальванотехники/печатных плат/медной фольги основным требованием является обеспечение однородности и постоянства гальванического слоя, повышение эффективности гальванотехники и выхода продукта и в то же время соблюдение требований по защите окружающей среды производственного процесса. Характеристики титанового анодного покрытия напрямую влияют на распределение тока в процессе гальванического покрытия, каталитическую активность электродной реакции и чистоту гальванического слоя, определяя тем самым качество конечного гальванического продукта. Далее основное внимание будет уделено анализу влияния двух типичных систем покрытий (композитное покрытие Ru-Ir-Ta и покрытие Pt) на качество гальваники и сценарии их применения.
1. Композитное покрытие Ru-Ir-Ta: гарантия однородности при гальванопокрытии высокой-плотности.

В сценариях гальваники с высокой-плотностью, таких как вертикальное непрерывное гальванопокрытие печатных плат (VCP) и электролитическое производство медной фольги, требования к однородности гальванического слоя чрезвычайно строгие. Например, ширина тонких линий печатной платы обычно составляет менее 50 мкм, а погрешность толщины гальванического слоя необходимо контролировать в пределах ± 5%; однородность толщины электролитической медной фольги (особенно сверхтонкой медной фольги толщиной менее или равной 12 мкм) напрямую влияет на ее прочность на разрыв и электропроводность. Композиционное покрытие Ru-Ir-Ta представляет собой тройное оксидное покрытие, состоящее из оксида рутения, оксида иридия и оксида тантала. Он обладает характеристиками равномерного распределения тока, высокой каталитической активности и хорошей стабильности, что может эффективно гарантировать однородность гальванического слоя в сценариях гальванического покрытия с высокой-плотностью.
Причина, по которой композитное покрытие Ru-Ir-Ta может обеспечить равномерное распределение тока, заключается в том, что его уникальная наноразмерная зернограничная структура может снизить сопротивление поверхности электрода и обеспечить равномерное распределение тока по всей поверхности электрода, тем самым избегая «краевого эффекта» (явление, при котором плотность тока на краю заготовки выше, чем в середине, что приводит к неравномерной толщине гальванического слоя), который легко возникает при традиционном гальванопокрытии. В то же время компоненты Ru и Ir в покрытии обеспечивают высокую электрокаталитическую активность, которая может ускорить скорость реакции электрода, повысить эффективность гальванического покрытия и сократить время гальванического покрытия; компонент Та повышает стабильность покрытия, позволяет избежать растворения покрытия в процессе гальваники и обеспечивает чистоту гальванического слоя. В реальном производстве линий ВКП печатных плат использование титановых анодов с композитным покрытием Ru-Ir-Ta позволяет контролировать погрешность толщины гальванического слоя тонких линий печатных плат в пределах ±3%, а выход продукции увеличивается более чем на 10% по сравнению с традиционными свинцовыми анодами. При производстве электролитической медной фольги титановый анод с композитным покрытием Ru-Ir-Ta может уменьшить шероховатость поверхности медной фольги (Ra меньше или равна 0,3 мкм) и улучшить однородность толщины медной фольги, что соответствует требованиям высококачественной-электронной продукции к качеству медной фольги.
2. Платиновое покрытие: гальваническое покрытие драгоценных металлов и решение для замены твердого хрома.

При гальваническом покрытии драгоценных металлов (например, золочение, родирование) и замене твердого хрома требования к чистоте гальванического слоя и защите окружающей среды процесса чрезвычайно высоки. Гальваника из драгоценных металлов широко используется в-электронных компонентах высокого класса (таких как разъемы, интегральные схемы) и прецизионных приборах. Гальванический слой должен иметь высокую чистоту, хорошую электропроводность и устойчивость к коррозии; Твердое хромирование часто используется при обработке поверхности механических деталей (таких как гидравлические цилиндры, поршневые штоки) для повышения износостойкости и твердости деталей, но при традиционном твердом хромировании используются свинцовые аноды, которые образуют свинцово-содержащие сточные воды и отходящие газы, что приводит к серьезному загрязнению окружающей среды и не соответствует текущим стандартам защиты окружающей среды (таким как RoHS, REACH). Титановые аноды с платиновым покрытием стали идеальным выбором для этих сценариев благодаря их высокой химической стабильности и превосходной электрокаталитической активности.
Платиновое покрытие представляет собой покрытие из благородного металла, полученное методом физического осаждения из паровой фазы (PVD) или химического осаждения из паровой фазы (CVD) на титановую подложку. Он обладает чрезвычайно высокой химической инертностью, не растворяется и не вступает в реакцию в процессе гальванического покрытия, что обеспечивает чистоту гальванического слоя. При гальванике драгоценных металлов титановый анод с платиновым покрытием позволяет избежать совместного осаждения ионов примесей (таких как ионы свинца, ионы железа) в гальваническом слое, гарантируя, что чистота гальванического слоя драгоценного металла превышает или равна 99,99%. В процессе замены твердого хрома (например, трехвалентного хромирования) титановый анод с платиновым покрытием может заменить традиционный свинцовый анод, устранить загрязнение свинцом и удовлетворить требования по защите окружающей среды. В то же время Pt-покрытие обладает высокой электрокаталитической активностью в реакции окисления электролита, что позволяет снизить напряжение резервуара в процессе гальванопокрытия, снизить потребление энергии более чем на 15% по сравнению с традиционными свинцовыми анодами и повысить эффективность гальваники. Например, на производственной линии трехвалентного хромирования производителя автомобильных деталей использование титановых анодов с платиновым покрытием не только соответствует стандартам по выбросам в окружающую среду, но также позволяет достичь износостойкости слоя трехвалентного хромирования на уровне традиционного твердого хромирования, а эффективность производства увеличивается на 20%.
(II) Конструктивное проектирование и согласование параметров процесса
Чтобы в полной мере реализовать преимущества системы покрытия, инженерам-технологам гальванотехники/печатных плат/медной фольги также необходимо провести разумное структурное проектирование титановых анодов и научное согласование параметров процесса. Далее основное внимание будет уделено выбору структуры и толщины анода (сетка, пластина), а также экспериментальному значению нагрузки на покрытие.
1. Выбор структуры и толщины анода.: Структура и толщина анода должны определяться в соответствии с конкретным процессом гальваники и характеристиками заготовки. При производстве электролитической медной фольги часто применяют сетчатые аноды (обычно с размером ячеек 20-50 меш). Сетчатая структура обеспечивает плавную циркуляцию электролита, уменьшает концентрационную поляризацию поверхности электрода и обеспечивает однородность толщины медной фольги; толщина сетчатого анода обычно составляет 0,8-1,2 мм, что позволяет сбалансировать механическую прочность и электропроводность анода. При вертикальной непрерывной гальванике печатных плат часто используются пористые титановые пластинчатые аноды (пористость 30-50%). Пористая структура может увеличить удельную поверхность анода, улучшить равномерность распределения тока и избежать «краевого эффекта» печатной платы; Толщина пористого титанового пластинчатого анода обычно составляет 2-3 мм, что может обеспечить стабильность анода во время длительной высокоскоростной гальваники. При гальванике драгоценных металлов из-за высокой стоимости Pt покрытия часто используют листовые аноды толщиной 1-2 мм для уменьшения количества используемой Pt, а поверхность анода полируют для улучшения равномерности распределения тока.
2. Опытная ценность загрузки покрытия: Загрузка покрытия является важным параметром, влияющим на срок службы и электрокаталитической активности титановых анодов. Различные процессы гальваники предъявляют разные требования к нанесению покрытия. Например, в процессе гальванического покрытия печатных плат VCP нагрузка композитного покрытия Ru-Ir-Ta обычно составляет 8-12 г/м². Если нагрузка слишком низкая, срок службы анода сократится; если нагрузка слишком высока, стоимость будет увеличена, и это может повлиять на равномерность распределения тока. В процессе производства электролитической медной фольги загрузка композитного покрытия Ru-Ir-Ta обычно составляет 12-15 г/м2, что соответствует требованиям длительной работы с высокой плотностью тока (15-20 А/м2). В процессе гальванического покрытия драгоценными металлами загрузка покрытия Pt обычно составляет 0,5-1 г/м². Из-за высокой каталитической активности Pt небольшое количество загрузки может удовлетворить требованиям гальванотехники, а слишком высокая загрузка значительно увеличит стоимость. Следует отметить, что нагрузка покрытия должна соответствовать плотности рабочего тока. Как правило, чем выше плотность рабочего тока, тем выше необходимая нагрузка покрытия для обеспечения срока службы анода.
|
Система покрытия
|
Основные сценарии применения |
Воздействие на покрытие/процесс |
Требования к структурному проектированию |
Основные преимущества |
|
Ру-Ir-Ta композитное покрытие |
Вертикальное непрерывное гальванопокрытие печатных плат (VCP), производство электролитической медной фольги, тонкая гальваника |
Обеспечить равномерное распределение тока; уменьшить погрешность толщины покрытия (менее или равна ±3%); повысить эффективность гальваники (увеличение на 10-20%); уменьшить шероховатость покрытия (Ra меньше или равна 0,3 мкм) |
Гальваника печатной платы: пористая титановая пластина (пористость 30-50%), толщина 2-3 мм; фольга медная электролитическая: анод сетчатый (размер ячеек 20-50 меш), толщина 0,8-1,2 мм; загрузка покрытия 8-15 г/м² |
Отличная равномерность распределения тока; высокая каталитическая активность; хорошая стабильность; подходит для гальваники с высокой-плотностью; высокая экономическая-эффективность |
|
Платиновое покрытие |
Гальваническое покрытие драгоценными металлами (позолота, родирование), замена твердого хрома (трехвалентное хромирование) |
Обеспечить высокую чистоту гальванического слоя (не менее 99,99%); устранить загрязнение свинцом (соответствовать стандартам RoHS/REACH); снизить напряжение бака (экономия электроэнергии на 15-20%) |
Листовой анод толщиной 1-2мм; полировка поверхности; загрузка покрытия 0,5-1 г/м2; Процесс подготовки PVD/CVD |
Чрезвычайно высокая химическая стабильность; отсутствие растворения при гальванике; охрана окружающей среды и соблюдение требований; высокая электрокаталитическая активность; подходит для высокотехнологичных-сценариев гальваники |
IV. Инженеры по очистке воды/EDI/функциональным системам водоснабжения (персона C): решения по балансу-эффективности производства и соблюдению нормативных требований
(I) Ключевые моменты для выбора покрытия в сценариях дезинфекции и очистки
Для инженеров по очистке воды/EDI/функциональным системам водоснабжения основным требованием является реализация эффективной дезинфекции или очистки воды, обеспечение соответствия качества сточных вод соответствующим национальным стандартам (таким как GB 5749 «Стандарт здоровья питьевой воды экспресс», GB/T 11446 «Электронный стандарт качества воды экспресс») и в то же время контроль энергопотребления и эксплуатационных затрат системы очистки воды. Характеристики титанового анодного покрытия напрямую влияют на эффективность процесса очистки воды (например, эффективность производства хлора, эффективность удаления ионов), уровень энергопотребления и безопасность качества воды. Далее основное внимание будет уделено анализу ключевых моментов выбора покрытия в двух типичных сценариях (дезинфекция и подготовка сверхчистой воды EDI) и применении соответствующих систем покрытий (покрытие Ru-Ir-Sn и покрытие Ir-Ta).
1. Покрытие Ru-Ir-Sn: эталон эффективности генераторов гипохлорита натрия

Генераторы гипохлорита натрия широко используются для дезинфекции питьевой воды, дезинфекции воды в бассейнах, дезинфекции сточных вод больниц и других целей. Их основной принцип заключается в электролизе раствора хлорида натрия для получения гипохлорита натрия (дезинфицирующего средства широкого-спектра действия) через титановые аноды. В этом сценарии ключевыми требованиями к системе покрытия являются высокая эффективность выделения хлора, низкое энергопотребление и отсутствие вторичного загрязнения (например, растворения ионов тяжелых металлов). Композиционное покрытие Ru-Ir-Sn представляет собой тройное оксидное покрытие, состоящее из оксида рутения, оксида иридия и оксида олова, которое является эталоном эффективности для генераторов гипохлорита натрия.
Компоненты Ru-Ir в покрытии Ru-Ir-Sn обладают высокой электрокаталитической активностью в реакции выделения хлора, которая может эффективно катализировать окисление ионов хлорида в растворе хлорида натрия с образованием газообразного хлора, а затем вступать в реакцию с водой с образованием гипохлорита натрия. Эффективность выделения хлора покрытия Ru-Ir-Sn может достигать более 95 %, что существенно выше, чем у традиционных графитовых анодов (около 70 %). Компонент Sn в покрытии может повысить стабильность покрытия, снизить скорость растворения покрытия и избежать вторичного загрязнения качества воды, вызванного растворением ионов тяжелых металлов (таких как Ru, Ir). При этом покрытие Ru-Ir-Sn имеет низкий перенапряжение выделения хлора, что позволяет снизить напряжение электролиза генератора гипохлорита натрия, снизить энергопотребление более чем на 20 % по сравнению с традиционными графитовыми анодами и существенно снизить эксплуатационные расходы системы водоподготовки. При фактическом применении крупных -установок по очистке питьевой воды использование титановых анодов с покрытием Ru-Ir-Sn в генераторах гипохлорита натрия может обеспечить стабильное содержание остаточного хлора в сточных водах на уровне 0,3-0,5 мг/л (в соответствии со стандартами GB 5749), а энергопотребление на единицу производства хлора составляет всего 2,5 кВтч/кг. Cl₂, что намного ниже среднего уровня по стране (3,5 кВтч/кг Cl₂). Кроме того, покрытие Ru-Ir-Sn может адаптироваться к колебаниям концентрации раствора хлорида натрия (5-20%) и температуры (5-40 градусов) в реальном процессе очистки воды, обеспечивая стабильную работу генератора гипохлорита натрия.
2. Ir-Ta-покрытие: конструкция совместимости для модулей EDI

Технология EDI (электродеионизация) — ключевая технология приготовления сверх-чистой воды (проводимость менее или равна 0,1 мкСм/см) и широко используется в полупроводниковой, электронной, фармацевтической и других отраслях промышленности. Основным компонентом системы EDI является модуль EDI, который осуществляет глубокое удаление ионов из воды за счет комбинированного действия ионообменной смолы и электрического поля. Титановые аноды являются важными компонентами модуля EDI, которые создают электрическое поле, необходимое для реакции ионного обмена. Для этого сценария ключевыми требованиями к системе покрытия являются высокая стабильность в процессе электролиза, отсутствие растворения ионов примесей и хорошая совместимость с модулем EDI. Покрытие Ir-Ta стало предпочтительным выбором для модулей EDI из-за его чрезвычайно высокой химической стабильности и устойчивости к выделению кислорода.
В модуле EDI титановый анод должен работать в водной среде высокой-чистоты (проводимость менее или равна 10 мкСм/см) и высокой напряженности электрического поля в течение длительного времени. Покрытие Ir-Ta обладает чрезвычайно высоким потенциалом выделения кислорода и химической стабильностью, что позволяет избежать растворения покрытия в процессе электролиза, гарантировать, что никакие ионы примесей (таких как Ir, Ta) не попадут в сверх-чистую воду, и соответствовать требованиям качества воды электронного класса (GB/T 11446). В то же время покрытие Ir-Ta обладает стабильными характеристиками выделения кислорода, что позволяет поддерживать стабильное рабочее напряжение в течение длительной-работы модуля EDI, избегать колебаний интенсивности электрического поля и обеспечивать эффективность удаления ионов модуля EDI. При разработке титанового анода с покрытием Ir-Ta для модулей EDI также необходимо уделять внимание совместимости со структурой проточных каналов основных брендов модулей EDI (таких как GE, Siemens), гарантируя, что анод может быть идеально установлен в модуле и распределение тока будет равномерным. При реальном применении системы подготовки сверх-чистой воды на заводе по производству полупроводников использование титановых анодов с покрытием Ir-Ta в модулях EDI может обеспечить стабильную проводимость производимой сверх-чистой воды на уровне менее или равном 0,06 мкСм/см, а модуль EDI работает стабильно более 5 лет без необходимости технического обслуживания, что значительно снижает эксплуатационные расходы система сверх-чистой воды.
(II) Безопасность качества воды и соответствие нормативным требованиям
Для инженеров по очистке воды/EDI/функциональных систем водоснабжения безопасность качества воды является главным приоритетом, и необходимо строго следить за тем, чтобы процесс очистки воды соответствовал соответствующим национальным и промышленным стандартам. Далее основное внимание будет уделено внедрению мер контроля осаждения ионов металлов и методов оптимизации энергопотребления, чтобы помочь инженерам реализовать баланс между эффективностью очистки воды и безопасностью качества воды, а также обеспечить соответствие нормативным требованиям.

1. Меры борьбы с осаждением ионов металлов.: Осаждение ионов металлов (таких как Ru, Ir, Ta, Pt) из титановых анодных покрытий является одним из основных факторов, влияющих на безопасность качества воды. Чтобы контролировать осаждение ионов металлов, сначала необходимо выбрать систему покрытия с высокой стабильностью и низкой скоростью растворения (например, покрытие Ru-Ir-Sn, покрытие Ir-Ta). Во-вторых, необходимо строго контролировать качество покрытия в процессе производства титановых анодов, в том числе обеспечивать однородность и компактность покрытия, избегать дефектов покрытия (таких как поры, трещины), которые могут привести к ускоренному растворению. Кроме того, в процессе работы системы водоподготовки необходимо регулярно определять содержание ионов металлов в сточных водах. Например, в сценариях дезинфекции питьевой воды содержание ионов тяжелых металлов (таких как Ru, Ir) в сточных водах должно контролироваться на уровне ниже 0,001 мг/л (соответствие стандартам GB 5749); в сценариях электронного приготовления сверх-чистой воды содержание ионов металлов должно контролироваться ниже 1 ppt (соответствие стандартам GB/T 11446). Методы обнаружения могут использовать масс-спектрометрию с индуктивно связанной плазмой (ICP-MS) для точных измерений. Если содержание ионов металлов превышает норму, необходимо вовремя проверить целостность титанового анодного покрытия и при необходимости заменить анод.
2. Методы оптимизации энергопотребления.: Потребление энергии является важной частью эксплуатационных расходов системы очистки воды. Оптимизация энергопотребления титановых анодов может эффективно снизить эксплуатационные расходы. К основным методам оптимизации энергопотребления относятся: (1) Выбор системы покрытия с низким перенапряжением (например, покрытие Ru-Ir-Sn для выделения хлора, покрытие Ir-Ta для выделения кислорода), что позволяет снизить напряжение электролиза и тем самым снизить энергопотребление. (2) Оптимизация структуры и расположения титановых анодов, например, использование пористых анодов для увеличения удельной поверхности анода, уменьшения плотности тока на поверхности анода и уменьшения перенапряжения. (3) Контроль рабочих параметров системы очистки воды, таких как оптимизация концентрации электролита (например, концентрации раствора хлорида натрия в генераторах гипохлорита натрия), температуры и скорости потока, чтобы гарантировать, что система работает в оптимальных рабочих условиях. (4) Регулярная очистка поверхности титановых анодов для удаления грязи и окалины с поверхности, предотвращения увеличения сопротивления поверхности анода и обеспечения стабильной работы анода. Например, на муниципальной станции очистки сточных вод после оптимизации структуры титановых анодов с покрытием Ru-Ir-Sn и рабочих параметров удельное энергопотребление системы дезинфекции снижается на 25%, а ежегодные затраты на энергосбережение составляют более 1 миллиона юаней.
|
Система покрытия |
Основные сценарии применения |
Ключевые параметры производительности |
Показатели соответствия |
Преимущества |
|
Ру-Ir-Sn покрытие |
Генераторы гипохлорита натрия, дезинфекция питьевой воды, дезинфекция воды в бассейнах, дезинфекция сточных вод больниц. |
Эффективность выделения хлора Не менее 95 %; энергопотребление на единицу производства хлора Менее или равно 2,5 кВтч/кг Cl₂; скорость растворения покрытия Меньше или равна 0,001 мг/(л·ч) |
Качество сточных вод соответствует GB 5749; содержание ионов тяжелых металлов Меньше или равно 0,001 мг/л; отсутствие вторичного загрязнения |
Высокая эффективность выделения хлора; низкое энергопотребление; хорошая стабильность; отсутствие вторичного загрязнения; подходит для различных сценариев дезинфекции |
|
Инфракрасное-та покрытие |
Модули EDI, электронная подготовка сверх-чистой воды, очистка воды высокой-чистоты |
Стабильность выделения кислорода: колебания рабочего напряжения менее или равны 5 мВ; эффективность удаления ионов больше или равна 99,9%; скорость растворения покрытия Меньше или равна 0,0001 мг/(л·ч) |
Качество сточных вод соответствует GB/T 11446; содержание ионов металлов Меньше или равно 1 ppt; совместимость с модулями EDI основных производителей |
Чрезвычайно высокая химическая стабильность; отсутствие осаждения ионов примесей; стабильная работа; длительный срок службы; хорошая совместимость с модулями EDI |
V. Инженеры по исследованиям и разработкам в области новой энергетики, водородной энергетики и электрохимии (персонаж D): высокая устойчивость к условиям эксплуатации и масштабируемость-проектирования.
(I) Выбор долговечности покрытия в экстремальных условиях эксплуатации
Для инженеров по исследованиям и разработкам в области новой энергетики, водородной энергетики и электрохимии основной задачей является разработка титановых анодов, способных адаптироваться к экстремальным условиям эксплуатации (таким как высокая плотность тока, сильная кислотность, высокая температура, высокое давление) в новых энергетических системах (таких как PEM-электролизеры, хлор-щелочной электролиз, окисление материалов литиевых батарей), обеспечивать долгосрочную-стабильную работу системы и реализовывать-масштабирование технологии от лаборатории до разработки. Долговечность покрытия в экстремальных условиях эксплуатации является ключом к удовлетворению этого требования. Далее основное внимание будет уделено анализу выбора двух типичных систем покрытия (покрытие с высоким содержанием иридия и градиентное покрытие Ru-Ir) и их долговечности в экстремальных условиях эксплуатации.
1. Покрытие с высоким содержанием иридия (Ir больше или равно 80 %): долгосрочная- гарантия на электролизеры PEM.

Электролизеры PEM (протонообменная мембрана) являются основным оборудованием для производства водорода путем электролиза воды, которое обладает преимуществами высокой эффективности производства водорода, высокой чистоты водорода и быстрой скорости реакции. Они широко используются в хранилищах водородной энергии, транспортных средствах на топливных элементах и в других новых областях энергетики. Условия эксплуатации электролизеров ПЭМ чрезвычайно суровы: высокая плотность тока (обычно 1000-3000А/㎡), сильная кислотность (протонообменная мембрана имеет значение pH менее 2), высокая влажность (относительная влажность больше или равна 95%), высокая температура (80-100 градусов). В таких экстремальных условиях титановое анодное покрытие должно обладать чрезвычайно высокой каталитической активностью по выделению кислорода, химической стабильностью и коррозионной стойкостью. Покрытие с высоким содержанием иридия (Ir больше или равно 80%, в основном состоит из оксида иридия) стало долгосрочной гарантией для электролизеров PEM благодаря своим уникальным эксплуатационным преимуществам.
Покрытие с высоким содержанием иридия имеет чрезвычайно низкий перенапряжение выделения кислорода (менее или равное 0,2 В при 2000 А/㎡), что может эффективно катализировать реакцию расщепления воды (реакцию выделения кислорода) при высокой плотности тока, повысить эффективность производства водорода в электролизере PEM и снизить потребление энергии. В то же время оксид иридия обладает чрезвычайно высокой химической стабильностью в средах с сильными кислотами и высокими температурами, что позволяет избежать растворения и разложения покрытия, обеспечить долгосрочную-стабильную работу анода. Нанокристаллическая структура покрытия с высоким содержанием иридия может ингибировать агломерацию и рост зерен в условиях длительной -высокой температуры и высокой плотности тока, сохранять удельную площадь поверхности покрытия и избегать ослабления каталитической активности. В ходе реальных исследований, разработок и применения электролизеров PEM титановый анод с высоким содержанием иридия может обеспечить стабильную работу электролизера PEM в течение более 5000 часов при плотности тока 2000 А/㎡ со скоростью затухания каталитической активности менее 5 %, что соответствует долгосрочным эксплуатационным требованиям электролизеров PEM. Кроме того, процесс подготовки покрытия с высоким содержанием иридия (например, CVD, атомно-слоевое осаждение) также необходимо строго контролировать, чтобы обеспечить однородность и компактность покрытия, избежать дефектов покрытия, которые могут привести к ускоренному выходу из строя.
2. Ру-ИК-градиентное покрытие: адаптация к хлор-щелочным и специальным процессам окисления.

В областях,-связанных с новой энергетикой, таких как хлор-щелочной электролиз (для производства газообразного хлора и каустической соды, которые являются важным сырьем для новых энергетических батарей) и окисление материалов литиевых батарей (для производства литиевого фосфата железа, оксида лития-кобальта и других катодных материалов), условия эксплуатации также чрезвычайно суровы: высокая плотность тока (500-2000 А/㎡), сильная кислотность или сильная щелочность, а также сосуществование реакций выделения кислорода и хлора. Система покрытия должна обладать хорошей каталитической активностью как в реакциях выделения кислорода, так и в реакциях выделения хлора, а также иметь высокую стабильность в экстремальных условиях. Градиентное покрытие Ru-Ir (поверхность богата иридием-, нижняя часть богата рутением-) специально разработано для таких сложных экстремальных условий и может хорошо адаптироваться к потребностям хлор-щелочных и специальных процессов окисления.
В конструкции градиентного покрытия Ru-Ir используется структура «градиентного состава»: поверхностный слой богат иридием-(Ir больше или равен 70%), который имеет высокий потенциал выделения кислорода и химическую стабильность, а также может противостоять окислительной коррозии электролита, обеспечивая стабильность поверхности покрытия; нижний слой богат рутением- (Ru больше или равно 60%), который обладает высокой каталитической активностью выделения хлора и может эффективно катализировать реакцию выделения хлора, повышая эффективность процесса. Благодаря такой градиентной структуре покрытие обладает как превосходной стабильностью выделения кислорода, так и каталитической активностью выделения хлора, которая может хорошо адаптироваться к сосуществованию реакций выделения кислорода и выделения хлора в процессах хлор-щелочного электролиза и процессах окисления материала литиевой батареи. В то же время градиентное покрытие Ru-Ir обладает высокой устойчивостью к высокой плотности тока, способно стабильно работать при условии плотности тока 1500А/㎡, со сроком службы более 3 лет. При фактическом применении линии окисления производителя литиевых батарей использование титановых анодов с градиентным покрытием Ru-Ir может увеличить скорость окисления материалов литиевых батарей на 30%, а потребление энергии на единицу продукции снизить на 20%, что значительно повышает эффективность производства и снижает себестоимость продукции.
(II) Стратегия масштабирования-от лабораторных масштабов до инженерных разработок
Для инженеров, занимающихся исследованиями и разработками в области новой энергетики, водородной энергетики и электрохимии, важной задачей является масштабирование-технологии титановых анодов от лаборатории до разработки. Процесс масштабирования-должен решить проблемы однородности покрытия, структурного проектирования и стабильности характеристик. Далее основное внимание будет уделено представлению стратегий-масштабирования с двух аспектов: процесса подготовки покрытия и проектирования конструкции анода.
1. Масштабирование процесса подготовки покрытия-увеличение: Процесс подготовки покрытия в лаборатории обычно-небольшой (например, нанесение кистью или погружением), что трудно удовлетворить требованиям крупномасштабного машиностроения-с точки зрения однородности покрытия и эффективности производства. Поэтому необходимо внедрить крупномасштабные-и высокоточные-процессы подготовки покрытий, такие как химическое осаждение из паровой фазы (CVD), электрофоретическое покрытие и покрытие термического разложения. Процесс CVD позволяет реализовать равномерное осаждение покрытия на поверхности титановых подложек большой-площади с высокой чистотой и компактностью покрытия, что подходит для приготовления высокоэффективных-покрытий, таких как покрытия с высоким содержанием иридия. Процесс электрофоретического покрытия позволяет быстро наносить покрытия на титановые подложки большой-площади с высокой эффективностью производства и хорошей однородностью покрытия, что подходит для получения покрытий серии Ru-Ir и серии Ir-Ta. Процесс нанесения покрытия термическим разложением — это отработанный крупномасштабный процесс подготовки покрытия, который обладает преимуществами простого процесса, низкой стоимости и простоты-масштабирования и широко используется в промышленном производстве Ru-Ir-Sn, Ru-Ir-Ta и других композитных покрытий. Во время масштабирования-процесса подготовки покрытия необходимо строго контролировать параметры процесса (такие как температура, давление, концентрация, время), чтобы обеспечить постоянство характеристик покрытия между различными партиями. Например, при масштабном -производстве покрытий с высоким содержанием иридия для электролизеров PEM параметры процесса CVD (такие как температура реакции 800 градусов, давление реакции 500 Па, время реакции 2 часа) строго контролируются, так что однородность толщины покрытия на титановых подложках большой- площади (1м×2 м) контролируется в пределах ±5%, а стабильность характеристик между партиями является хорошей.
2. Расширение конструкции анода-.: Анодная конструкция в лаборатории обычно имеет небольшие-размеры (например, листовые аноды размером 5 см × 5 см), что не может соответствовать требованиям инженерного крупномасштабного-оборудования (например, электролизеров PEM с площадью батареи более 1 м2) с точки зрения распределения тока и циркуляции электролита. Следовательно, необходимо разработать оптимизированную конструкцию анодной структуры, например, используя пористые структуры, сетчатые структуры и модульные конструкции. Пористая структура анода может увеличить удельную поверхность анода, улучшить равномерность распределения тока и уменьшить концентрационную поляризацию поверхности электрода, что подходит для электролизеров PEM и других сценариев с высокой плотностью тока. Сетчатая структура анода может облегчить циркуляцию электролита, уменьшить падение давления в системе и подходит для хлор-щелочного электролиза и других сценариев проточного электролиза. Модульная конструкция позволяет осуществлять сборку и замену анодов-большой площади, что удобно для обслуживания и эксплуатации инженерного оборудования. Во время масштабирования-структуры анода необходимо провести моделирование жидкости и электрическое моделирование, чтобы оптимизировать компоновку анода и параметры структуры, обеспечить равномерное распределение тока и электролита, а также избежать локального перегрева и неравномерной коррозии. Например, в масштабируемой-конструкции титановых анодов с градиентным покрытием Ru-Ir для хлор-щелочных электролизеров используется сетчатая структура анода (размер ячейки 30 меш, толщина 1,5 мм), а расположение анода оптимизируется посредством моделирования жидкости, так что однородность распределения тока в электролизере большой-площади (5м×3м) контролируется в пределах ±10 %, а циркуляция электролита плавная, что соответствует требованиям крупномасштабного машиностроительного производства.
|
Система покрытия |
Применимые экстремальные условия эксплуатации |
Основная производительность |
Ключевые точки-увеличения масштаба |
Преимущества |
|
Покрытие с высоким содержанием иридия (Ir больше или равно 80%) |
Электролизеры PEM: высокая плотность тока (1000-3000 А/㎡), сильная кислотность (pH<2), high humidity (≥95%), high temperature (80-100℃) |
Перенапряжение выделения кислорода Меньше или равно 0,2 В (2000 А/㎡); Тест на стабильность в течение 5000 часов: степень затухания активности Меньше или равна 5%; Скорость коррозии Менее или равна 0,001 мм/год |
Подготовка покрытия: процесс CVD, контроль температуры/давления/времени; структура анода: пористая, модульная конструкция; обеспечить однородность покрытия-подложек большой площади |
Чрезвычайно высокая каталитическая активность по выделению кислорода; хорошая стабильность в экстремальных условиях; длительный срок службы; подходит для масштабирования электролизера PEM-вверх |
|
Ру-ИК-градиентное покрытие |
Хлор-щелочной электролиз, окисление материала литиевой батареи: высокая плотность тока (500–2000 А/м²), сильная кислота/щелочь, сосуществование выделения кислорода и выделения хлора. |
Повышенный потенциал выделения хлора Меньше или равно 0,15 В; перенапряжение выделения кислорода Меньше или равно 0,8 В; 3-летний тест на стабильность: степень затухания активности Менее или равна 10%; Скорость коррозии Менее или равна 0,005 мм/год |
Подготовка покрытия: электрофоретическое покрытие + термическое разложение, контроль градиентного состава; структура анода: сетчатая структура, оптимизированная компоновка; обеспечить равномерное распределение тока/электролита |
Двойная-функциональная каталитическая активность (выделение кислорода + выделение хлора); высокая толерантность к экстремальным условиям; подходит для масштабирования-сложных процессов; высокая экономическая-эффективность |
VI. Менеджеры по закупкам/цепям поставок (персона E): технические спецификации и стратегии управления поставщиками
(I) Формулирование тендерных технических спецификаций: ключевые моменты контроля качества
Для менеджеров по закупкам/цепочкам поставок основным требованием является обеспечение качества титановых анодов при одновременном контроле затрат на закупки, избежание рисков качества и рисков цепочки поставок, а также обеспечение бесперебойного хода производства. Формулирование научных и разумных технических спецификаций для торгов является ключом к реализации этого требования. В технических спецификациях необходимо четко определять показатели качества, методы испытаний и стандарты приемки титановых анодов, а также эффективно контролировать качество титановых анодов из источника. Далее основное внимание будет уделено внедрению ключевых моментов контроля качества при формулировании тендерных технических спецификаций.
1. Уточнение основных показателей эффективности

В соответствии с реальными сценариями применения титановых анодов (такими как защита от коррозии, гальваника, очистка воды) необходимо четко определить основные показатели эффективности системы покрытия. Например, для титановых анодов с покрытием Ru-Ir, используемых для катодной защиты почвы, ключевые показатели эффективности включают перенапряжение выделения хлора (менее или равно 0,15 В), скорость коррозии (менее или равна 0,01 мм/год), срок службы (более или равен 15 годам), нагрузку на покрытие (5-12 г/м²) и т. д.; для титановых анодов с покрытием Ir-Ta, используемых в морской среде, ключевые показатели эффективности включают потенциал выделения кислорода (больше или равно 1,6 В), скорость коррозии (менее или равна 0,005 мм/год), диапазон потенциальных колебаний (менее или равен 5 мВ) и т. д.; Для титановых анодов с платиновым покрытием, используемых при гальванике драгоценных металлов, ключевые показатели эффективности включают чистоту покрытия (более или равно 99,9%), срок службы (более или равно 5 лет), загрузку покрытия (0,5-1 г/м2) и т. д. В то же время необходимо четко определить технические параметры титановой подложки, такие как материал (промышленный чистый титан в соответствии с GB/T 3621), чистота (больше или равная 99,6%), шероховатость поверхности (Ra 1,6-3,2 мкм) и т. д., чтобы обеспечить основные характеристики титанового анода.
2. Формулировка методов испытаний и стандартов приемки.

Четкие методы испытаний и стандарты приемки являются гарантией проверки соответствия титановых анодов техническим требованиям. Для методов испытаний показателей эффективности покрытия необходимо указать применимые национальные или международные стандарты (например, ASTM, GB/T) и необходимое испытательное оборудование. Например, испытание перенапряжения выделения хлора должно проводиться в соответствии со стандартом ASTM G91 с использованием электрохимической рабочей станции для измерения кривой поляризации анода; испытание на загрузку покрытия следует проводить с использованием эмиссионного спектрометра с индуктивно связанной плазмой (ICP-OES) после растворения покрытия. Для стандартов приемки необходимо четко определить квалифицированный диапазон каждого показателя эффективности, коэффициент выборки и метод отбора проб поставляемой продукции, а также методы обращения с неквалифицированной продукцией. Например, доля выборки титановых анодов при поставке партии не должна быть менее 3%, и если в пробе обнаружен один неквалифицированный продукт, должна быть проведена полная проверка; если при полной проверке обнаружено более 5% некачественной продукции, вся партия продукции должна быть возвращена или переработана. Кроме того, также необходимо указать процедуры приемки, такие как совместная приемка покупателем и поставщиком, представление поставщиком протоколов испытаний и подтверждение результатов приемки обеими сторонами в письменной форме.
3. Требования к квалификации и техническим возможностям поставщика
Для обеспечения стабильности качества продукции и возможностей поставок необходимо четко определить в тендерных технических условиях квалификационные требования поставщика. Например, поставщик должен иметь независимое юридическое лицо, лицензию на производство титановых анодов и соответствующие сертификаты системы менеджмента качества (например, ISO 9001); иметь более 5 лет опыта производства систем титановых анодных покрытий и иметь успешные примеры применения в соответствующих областях (например, предоставление отчетов о проверке производительности и отзывов пользователей о проектах защиты от коррозии); иметь полное производственное оборудование (например, печи термического разложения, оборудование для электрофоретического покрытия) и испытательное оборудование (например, электрохимические рабочие станции, ICP-OES), а также иметь профессиональные научно-исследовательские и технические группы для обеспечения технической поддержки и после-сервисного обслуживания. Кроме того, также необходимо выдвинуть требования к мощности поставок и циклу поставок поставщика, например, обеспечить, чтобы ежемесячная мощность поставок была не меньше ежемесячного спроса покупателя, а цикл доставки составлял не более 30 дней после подписания контракта, чтобы не влиять на ход производства покупателя из-за задержки доставки.
(II) Стратегии управления поставщиками и контроля рисков
Помимо формулирования строгих технических спецификаций для торгов, менеджерам по закупкам/цепочкам поставок также необходимо создать комплексную систему управления поставщиками для реализации всего-управления процессами и контроля рисков поставщиков, обеспечивая стабильные поставки и качество титановых анодов. Далее основное внимание будет уделено внедрению методов оценки и выбора поставщиков,-контроля качества процессов и стратегий управления после-сервисным обслуживанием.

1. Система оценки и отбора поставщиков:Создание многомерной-системы индексов оценки поставщиков является основой для выбора-высококачественных поставщиков. Показатели оценки должны включать не только качество продукции, цену и цикл доставки, но и технические возможности, после-послепродажное обслуживание, финансовое состояние и корпоративную репутацию. Для первоначальной оценки поставщиков следует проводить проверки на месте- для проверки условий производства поставщика, работы системы управления качеством, технических возможностей и управления запасами. Например, проверьте, является ли производственное оборудование поставщика современным и полным, соответствует ли процесс подготовки покрытия техническим требованиям, откалибровано и эффективно ли испытательное оборудование, а также является ли производственная площадка чистой и упорядоченной. Для пере-переоценки существующих поставщиков необходимо создать механизм динамической оценки, а эффективность работы поставщика за прошедший период сотрудничества (например, уровень квалификации продукции, скорость-своевременной доставки, скорость-скорости реагирования послепродажного обслуживания) должна оцениваться регулярно (например, каждые 6 месяцев или 1 год). По результатам оценки поставщики классифицируются на уровни A, B, C и D. Поставщики -уровня являются ключевыми поставщиками сотрудничества, и им могут быть предоставлены льготные условия, такие как увеличение объема заказов и сокращение циклов платежей; Поставщики уровня D- являются неквалифицированными поставщиками и должны быть исключены из списка поставщиков. Кроме того, необходимо создать механизм резервных поставщиков, выбрать 2-3 альтернативных поставщика для каждого типа системы титанового анодного покрытия, чтобы избежать сбоев в цепочке поставок, вызванных выходом из строя одного поставщика.
2. В-технологическом контроле качества титановых анодов:Чтобы гарантировать, что качество титановых анодов соответствует требованиям в ходе производственного процесса, менеджеры по закупкам/цепям поставок должны осуществлять внутри-контроль качества процесса, то есть направлять профессиональных инспекторов качества на производственную площадку поставщика для контроля и проверки ключевых производственных процессов (таких как предварительная обработка титановой подложки, подготовка покрытия, термообработка). Для процесса предварительной обработки титановой подложки необходимо проверить, соответствуют ли шероховатость поверхности, чистота и удаление оксидной пленки требованиям, поскольку качество предварительной обработки подложки напрямую влияет на силу сцепления между покрытием и подложкой; для процесса подготовки покрытия необходимо проверить, соответствуют ли параметры процесса (такие как концентрация раствора покрытия, температура покрытия, скорость нанесения покрытия) техническим характеристикам, и отобрать образцы для проверки загрузки и однородности покрытия; Для процесса термообработки необходимо проверить, соответствуют ли температура и время термообработки требованиям, поскольку термообработка влияет на кристаллическую структуру и характеристики покрытия. Кроме того, необходимо потребовать от поставщика создать полную систему регистрации производственного процесса, записывать ключевые параметры и результаты испытаний каждого производственного процесса и предоставлять записи производственного процесса покупателю для проверки вместе с поставляемой продукцией, чтобы обеспечить отслеживаемость качества продукции.
3.-Управление послепродажным обслуживанием и реагирование на риски:Хорошее после-сервисное обслуживание является важной гарантией решения проблем с качеством и обеспечения бесперебойного производства. В тендерных технических спецификациях и контрактах на поставку необходимо четко определить обязательства поставщика после-послепродажного обслуживания, такие как обеспечение технического обучения для эксплуатационного и технического персонала покупателя (включая использование, техническое обслуживание и диагностику неисправностей титановых анодов); предоставление круглосуточной-технической консультации и сервисной поддержки на-объекте, при этом время ответа на-обслуживание на объекте не должно превышать 48 часов для отечественных поставщиков и 72 часа для иностранных поставщиков; для титановых анодов с проблемами качества в течение гарантийного срока (обычно 1-3 года) поставщик должен предоставить бесплатные услуги по замене или ремонту и компенсировать экономические потери, вызванные проблемами качества. Кроме того, менеджеры цепочки закупок/поставок должны создать механизм решения проблем с качеством, регистрировать и отслеживать проблемы с качеством используемых титановых анодов, анализировать причины проблем вместе с поставщиком и формулировать меры по улучшению, чтобы избежать повторения подобных проблем. Например, если во время использования происходит отслаивание покрытия титановых анодов, необходимо проверить, соответствует ли сила сцепления между покрытием и подложкой требованиям, проанализировать, не вызвано ли это неправильной предварительной обработкой подложки или процессом подготовки покрытия, и потребовать от поставщика улучшить производственный процесс и повторно поставлять качественную продукцию.
|
Ссылка на управление |
Ключевые контрольные точки |
Методы реализации |
Меры реагирования на риски |
|
Оценка и выбор поставщиков |
Качество продукции, технические возможности, возможности поставок, после-сервисное обслуживание, финансовое состояние
|
Многомерная-система индексов оценки; выездной-аудит первоначальных поставщиков; динамическая переоценка-действующих поставщиков; создание механизма резервного поставщика |
Устранить неквалифицированных поставщиков; иметь 2-3 резервных поставщика для каждого типа продукции, чтобы избежать перебоев в поставках |
|
Внутри-контроль качества |
Предварительная обработка титановой подложки, параметры процесса подготовки покрытия, характеристики покрытия, процесс термообработки |
Организовать работу-инспекторов по качеству на объекте; контролировать ключевые производственные процессы; выборочные испытания работоспособности покрытия; требуют полных записей производственного процесса |
Вовремя останавливать неквалифицированные процессы; требовать от поставщиков исправления; отслеживать и проверять результаты исправлений |
|
Управление-послепродажным обслуживанием |
Техническое обучение, технические консультации,-скорость реагирования службы на месте, качественное решение проблем. |
Четко определите обязательства по-послепродажному обслуживанию в контрактах; организовать круглосуточную горячую линию технической поддержки; фиксировать и отслеживать проблемы с качеством; совместный анализ причин проблемы |
Требовать бесплатной замены/ремонта некачественной продукции в течение гарантийного срока; требовать экономические потери, вызванные проблемами качества; стимулировать поставщиков к улучшению процессов |
VII. Владельцы малых и средних-предприятий/малые-покупатели партиями (персонаж F): экономическая-эффективность, баланс и практическое руководство по выбору
(I) Анализ основного спроса: экономическая-эффективность прежде всего и простота эксплуатации
Для владельцев малых и средних-предприятий (МСП) и мелких-покупателей партий основные требования к титановым анодам значительно отличаются от требований крупных предприятий и профессиональных инженеров. Они обычно характеризуются небольшими масштабами производства, ограниченностью капитальных и технических ресурсов и низкими требованиями к сверх-высоким показателям производительности. Поэтому их основными требованиями являются: во-первых, экономическая-эффективность, то есть выбирать системы титановых анодных покрытий с соответствующими характеристиками и разумными ценами, чтобы избежать чрезмерных инвестиций; во-вторых, простая идентификация качества, то есть быстрая оценка качества титановых анодов с помощью простых методов, не полагаясь на профессиональное испытательное оборудование; в-третьих, практические решения общих проблем, то есть получить простые и работоспособные решения общих проблем при использовании титановых анодов (таких как повреждение покрытия, снижение эффективности) для снижения затрат на техническое обслуживание и простоев производства.

На этом фоне владельцам малого и среднего бизнеса и мелким-покупателям партий следует избегать слепой погони за высокоэффективными и дорогостоящими-системами покрытия (такими как платиновое покрытие) и выбирать экономичные-эффективные системы покрытия, соответствующие реальным сценариям использования. Например, для небольших- гальванических мастерских (таких как аппаратная гальваника, декоративная гальваника) титановые аноды с композитным покрытием Ru-Ir-Ta могут соответствовать требованиям однородности и эффективности гальваники, а цена намного ниже, чем покрытие Pt; для небольшого-оборудования для дезинфекции питьевой воды (например, сельских станций дезинфекции питьевой воды) титановые аноды с Ru-Ir-Sn покрытием обладают высокой эффективностью выделения хлора и низким энергопотреблением, что является экономически-эффективным выбором; для небольших-проектов защиты от коррозии (например, небольших подземных трубопроводов) титановые аноды с покрытием Ru-Ir могут соответствовать требованиям долгосрочной-защиты и иметь очевидные экономические преимущества по сравнению с покрытием Ir-Ta.
(II) Практические методы определения качества для не-профессионалов
Из-за нехватки профессионального испытательного оборудования и технического персонала владельцам малого и среднего бизнеса и покупателям небольших-серий нужны простые и практичные методы идентификации качества, чтобы судить о качестве титановых анодов. Далее будут представлены несколько распространенных практических методов идентификации качества с точки зрения проверки внешнего вида, простого теста производительности и проверки квалификации поставщика.
1. Внешний осмотр (первичное решение): Проверка внешнего вида — это самый простой и прямой метод идентификации качества, который позволяет первоначально определить наличие очевидных проблем с качеством титановых анодов. Ключевые моменты проверки внешнего вида включают в себя: (1) Поверхность покрытия: Поверхность покрытия должна быть однородной и гладкой, без очевидных дефектов, таких как шелушение, трещины, отверстия, пузыри и неравномерный цвет. Если наблюдаются явления отслаивания или растрескивания, это указывает на то, что сила сцепления между покрытием и подложкой недостаточна и анод склонен к выходу из строя во время использования; если имеется много отверстий и пузырьков, это свидетельствует о дефектности процесса подготовки покрытия, что приведет к снижению коррозионной стойкости и срока службы анода. (2) Титановая подложка: Титановая подложка не должна иметь видимых деформаций, царапин и пятен ржавчины. Толщина основы должна соответствовать согласованным требованиям (можно измерить штангенциркулем). Если подложка деформирована или слишком тонка, это повлияет на механическую прочность и срок службы анода. (3) Соединительные детали: Для титановых анодов с соединительными деталями (такими как клеммы, шины) соединение должно быть прочным, без ослабления или плохого контакта. Плохое соединение приведет к увеличению контактного сопротивления, снижению выходного тока и повлияет на эффект использования.
2.Простой тест производительности (практическая проверка): Владельцы малого и среднего бизнеса и мелкие-покупатели партий могут провести простые испытания производительности на-объекте, чтобы проверить основные характеристики титановых анодов, не полагаясь на профессиональное оборудование. (1) Проверка проводимости: с помощью мультиметра измерьте сопротивление между двумя концами титанового анода. Сопротивление сертифицированных титановых анодов должно быть небольшим и равномерным. Если сопротивление слишком велико или неравномерно, это указывает на проблемы с покрытием или подложкой, которые повлияют на распределение тока и эффективность использования. (2) Испытание на кислотостойкость (простая проверка коррозионной стойкости): замочите небольшую часть титанового анода (или образец, предоставленный поставщиком) в 10% растворе серной кислоты при комнатной температуре на 24 часа, выньте ее и осмотрите поверхность покрытия. Если покрытие не имеет явного изменения цвета, шелушения или растворения, это указывает на то, что покрытие обладает хорошей кислотостойкостью; если покрытие меняет цвет или отслаивается, это свидетельствует о некачественном качестве покрытия. Следует отметить, что этот метод является лишь простой проверкой и не может заменить профессиональные испытания на коррозионную стойкость. (3) Проверка стабильности выходного тока: установите титановый анод в реально используемое оборудование, эксплуатируйте его при нормальной рабочей плотности тока и используйте вольтметр для измерения анодного потенциала. Если диапазон потенциальных колебаний находится в пределах ± 10 мВ в течение 2 часов, это указывает на то, что анод имеет стабильные выходные характеристики тока; если потенциал сильно колеблется, это указывает на нестабильность работы анода.
3. Квалификация поставщика и проверка сертификата (косвенная гарантия): для владельцев малого и среднего бизнеса и покупателей мелких-партий проверка квалификации поставщика и соответствующих сертификатов является важным косвенным способом обеспечения качества продукции. Они должны требовать от поставщиков предоставления соответствующих сертификатов, таких как бизнес-лицензия, лицензия на производство, сертификация системы управления качеством (ISO 9001) и отчеты об испытаниях продукции (например, отчет об испытаниях на нагрузку покрытия, отчет об испытаниях поляризационной кривой). В то же время они могут узнать о репутации поставщика в отрасли и оценках пользователей через отраслевые ассоциации, онлайн-платформы или других пользователей. Рекомендуется выбирать поставщиков с опытом производства более 3 лет и положительными оценками пользователей, чтобы избежать приобретения контрафактной и некачественной продукции в небольших мастерских.
(III) Контроль затрат-и решение общих проблем
1. Стратегии-контроля затрат: Чтобы сбалансировать затраты и производительность, владельцы малого и среднего бизнеса и мелкие-покупатели партий могут принять следующие стратегии-контроля затрат: (1) Выбирайте подходящие системы покрытия в соответствии с реальными сценариями. Как упоминалось ранее, избегайте слепой погони за высокоэффективными-системами покрытия. Например, для общих сценариев гальваники выберите композитное покрытие Ru-Ir-Ta вместо покрытия Pt; для общих сценариев защиты почвы от коррозии выберите покрытие Ru-Ir вместо покрытия Ir-Ta. (2) Оптимизируйте количество и партию закупок. Хотя покупка небольших-партий является гибкой, цена за единицу обычно выше. Владельцы МСП могут объединиться с другими аналогичными предприятиями для проведения совместных закупок, чтобы увеличить объем закупок и получить более выгодные цены от поставщиков. (3) Продлите срок службы титановых анодов за счет правильного использования и обслуживания. Правильное использование и обслуживание могут эффективно продлить срок службы титановых анодов и снизить частоту замены. Например, избегайте перегрузки по -току (которая ускорит износ покрытия), регулярно очищайте поверхность анода (удаляйте грязь и окалину, чтобы обеспечить стабильную работу) и храните анод в сухом и вентилируемом помещении (избегайте влажной ржавчины подложки).
2. Решения распространенных проблем: Общие проблемы при использовании титановых анодов на предприятиях малого и среднего бизнеса включают повреждение покрытия, снижение выходного тока и повышенное энергопотребление. Ниже приведены простые и работоспособные решения: (1) Повреждение покрытия: если покрытие локально повреждено (например, царапины, отслаивание), а площадь повреждения небольшая, вы можете использовать эпоксидную смолу для временного ремонта поврежденного участка, чтобы предотвратить дальнейшую коррозию титановой подложки; если площадь повреждения большая (более 10% от общей площади), рекомендуется вовремя заменить анод во избежание ухудшения качества продукции. (2) Снижение эффективности выходного тока. Основными причинами снижения эффективности выходного тока являются загрязнение поверхности анода (грязь, окалина) и плохой контакт. Решение заключается в регулярной очистке поверхности анода мягкой щеткой и разбавленной кислотой (например, 5%-ной соляной кислотой) для удаления грязи и накипи; проверьте соединительные детали анода, затяните ослабленные болты и замените проржавевшие соединительные детали. (3) Повышенное энергопотребление. Повышенное энергопотребление обычно вызвано повышенным сопротивлением анода, которое может быть связано со старением покрытия или загрязнением поверхности. Если покрытие не сильно состарилось, восстановить работоспособность можно, очистив поверхность анода; если покрытие сильно состарилось (срок службы приближается к пределу), следует вовремя заменить анод, чтобы избежать дальнейшего увеличения энергопотребления. Кроме того, рекомендуется создать простую систему учета использования для регистрации времени использования, условий работы и технического обслуживания титановых анодов, что удобно для отслеживания срока службы анодов и своевременного решения проблем.
|
Общие сценарии для МСП |
Рекомендуемая система покрытия |
Меры-контроля затрат |
Распространенные проблемы и решения |
|
Мелкая-аппаратная гальваника, декоративная гальваника |
Ру-Ir-Ta композитное покрытие |
Совместная закупка с аналогичными предприятиями; оптимизировать плотность тока гальванического покрытия, чтобы избежать перегрузки по-току |
Повреждения покрытия: Временно устраните эпоксидной смолой на небольших участках; заменить на больших площадях. Снижение эффективности: очистите поверхность анода от грязи разбавленной кислотой. |
|
Небольшая-обеззараживание питьевой воды (сельские станции питьевой воды) |
Ру-Ir-Sn покрытие |
Выберите подходящий размер анода в соответствии с производительностью очистки воды; регулярно обслуживайте для продления срока службы |
Повышенное энергопотребление: Очистка от накипи на поверхности анода; проверьте соединительные детали на плохой контакт |
|
Защита от коррозии небольших-подземных трубопроводов |
Ру-ИК-покрытие |
Сопоставьте нагрузку покрытия с удельным сопротивлением грунта, чтобы избежать чрезмерной нагрузки; выбирайте местных поставщиков, чтобы снизить транспортные расходы |
Отслаивание покрытия: проверьте, не вызвано ли это неправильной установкой; заменить анод и оптимизировать метод установки |
VIII. Резюме: Схема выбора и ключевые предложения по системам титанового анодного покрытия
Выбор систем титановых анодных покрытий — это систематический проект, который должен основываться на реальных сценариях применения и основных требованиях пользователей. Различные группы клиентов имеют существенные различия в фокусе отбора из-за разных ролей, технических ресурсов и масштабов производства. В этой статье рассматриваются стратегии выбора систем титанового анодного покрытия для шести типичных групп клиентов, а также обобщается универсальная схема выбора: во-первых, уточните основные требования (такие как долгосрочная-стабильность, точность контроля, экономическая-эффективность); во-вторых, проанализировать ключевые характеристики сценария применения (такие как состав электролита, температура, плотность тока, коррозионная активность окружающей среды); в-третьих, сопоставьте систему покрытия со сценарием и требованиями (выберите серию Ru-Ir, серию Ir-Ta, серию Pt или композитные/градиентные покрытия в соответствии с требованиями к эксплуатационным характеристикам); в-четвертых, проверка качества и возможностей поставщика (формулирование технических условий, проведение проверки качества, оценка квалификации поставщика); наконец, оптимизируйте использование и обслуживание, чтобы максимизировать экономическую-эффективность титановых анодов.

На основе приведенной выше схемы отбора для различных типов пользователей выдвигаются следующие ключевые предложения: (1) профессиональным инженерам (защита от коррозии, гальваника, очистка воды, исследования и разработки в области новой энергетики) необходимо сосредоточиться на сопоставлении характеристик покрытия и характеристик сценария, провести научный расчет ключевых параметров и проверить долгосрочную-работу анодов посредством профессиональных испытаний; (2) Менеджерам цепочек закупок/поставок необходимо сбалансировать качество и стоимость, сформулировать строгие технические спецификации и стандарты приемки, создать полную систему управления поставщиками и реализовать весь -контроль рисков процесса титановых анодов; (3) Владельцам малого и среднего бизнеса и мелким-покупателям партий необходимо уделять приоритетное внимание экономической-эффективности, освоить простые методы определения качества, выбирать подходящие системы покрытия в соответствии с фактическими потребностями и сокращать затраты на использование и техническое обслуживание за счет правильной эксплуатации и технического обслуживания.
Благодаря постоянному развитию технологий промышленной электрохимии системы титановых анодных покрытий также стремятся к повышению производительности, снижению затрат и большей защите окружающей среды. Например, разработка систем покрытий с низким содержанием-иридия и-без иридия может снизить зависимость от драгоценных металлов и снизить стоимость; оптимизация процессов подготовки покрытий (например, осаждение атомных слоев) может улучшить однородность и стабильность покрытий. Всем пользователям рекомендуется обращать внимание на новейшие технологические разработки в области титановых анодных покрытий, постоянно оптимизировать выбор систем покрытий, а также способствовать модернизации собственных производственных процессов и повышению экономической выгоды.